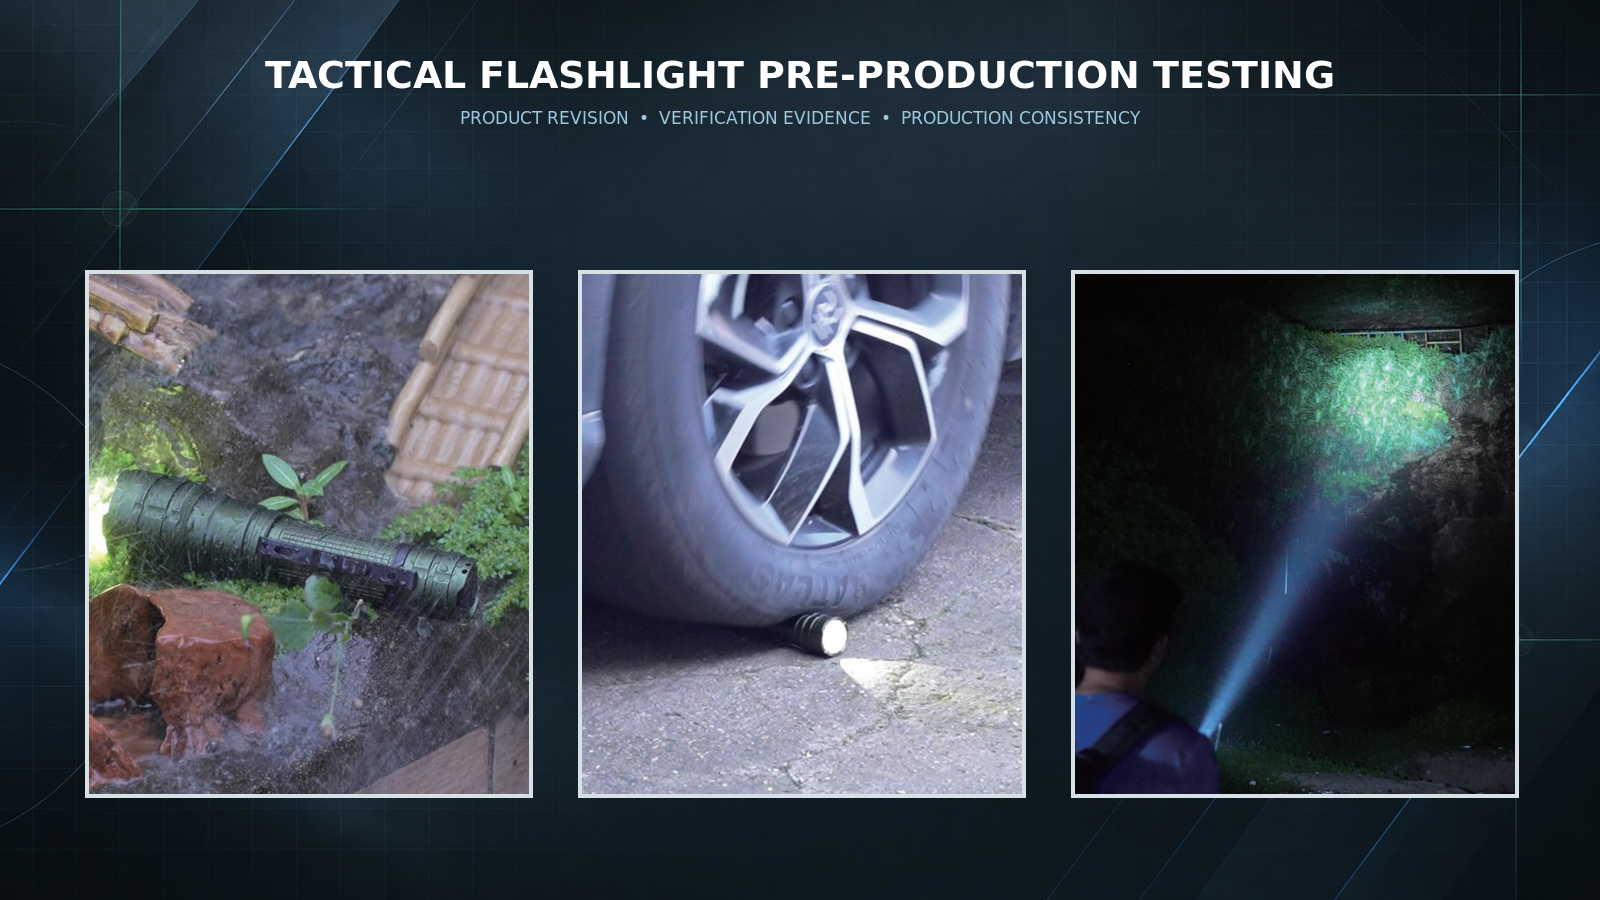

A produção em massa deve começar somente após os compradores verificarem não apenas uma amostra do produto, mas também a revisão controlada, evidências de desempenho, resultados de produção piloto e condições de processo necessárias para reproduzir esse desempenho de forma consistente.
Configuração definida
Testado contra critérios
Prova produzida pelo processo
Repetibilidade controlada
O que os compradores de lanternas táticas devem validar antes da produção em massa?
Antes da produção em massa, os compradores de lanternas táticas devem verificar se a revisão aprovada do produto atende aos requisitos ópticos, elétricos, térmicos, mecânicos e ambientais definidos e que o processo produtivo pode reproduzir esses resultados entre unidades representativas.
Testes pré-produção com lanterna tática devem conectar uma especificação controlada a um método de teste definido, critérios de aceitação, uma amostra aprovada ou dourada, evidências de produção piloto e um plano de controle de produção. Os compradores devem confirmar a especificação controlada, evidências de teste, amostra dourada, produção piloto, consistência da produção e controle de mudança antes do lançamento. Uma amostra forte de engenharia pode mostrar que um projeto pode funcionar; Não prova que a mesma revisão, componentes, firmware, quando aplicável, condições de montagem e processo de inspeção reproduzam o resultado em um lote futuro.
Uma excelente amostra não comprova consistência em produção em massa
Uma amostra de engenharia pode usar componentes selecionados à mão, atenção extra de engenharia, ajuste manual, ferramentas de produção limitadas ou embalagem de protótipo. Pode ser excelente enquanto o processo normal de linha ainda não foi comprovado. Um exemplo prova que o design pode funcionar; A validação de produção pergunta se o processo pode reproduzi-lo.
Não aprove o lote aprovando apenas a melhor unidade. Uma amostra perfeita pode não representar variações normais de montagem, lotes de componentes, ferramentas de produção, operadores de linha, firmware final, embalagem final ou o processo de inspeção de produção.
REQUISITOS → ESPECIFICAÇÃO → MÉTODO DE TESTE → CRITÉRIOS DE ACEITAÇÃO → REVISÃO → AMOSTRA → APROVADA → VERIFICAÇÃO DE PRODUÇÃO PILOTO → VERIFICAÇÃO REPRESENTATIVA DE PRODUÇÃO → LIBERAÇÃO / ESPERA → PRODUÇÃO EM MASSA → CONTROLE CONTÍNUO DE MUDANÇAS
Amostra de engenharia, amostra dourada, amostra piloto e amostra de produção em massa não são a mesma coisa
Cada estágio responde a uma pergunta diferente. Uma amostra de engenharia explora a direção do projeto. Uma amostra aprovada ou dourada estabelece a referência do produto acordada. Uma amostra de produção piloto verifica se o processo real consegue reproduzir essa referência. Uma amostra de inspeção de produção em massa ajuda a avaliar se um lote específico permanece dentro dos requisitos aprovados.
| Estágio de Amostra | Pergunta Principal | Evidências Típicas | O que não prova sozinho |
|---|---|---|---|
| Exemplo de Engenharia | A direção de design pode funcionar? | Revisão de função e desenvolvimento | Processo de produção estável |
| Aprovado / Amostra Dourada | Qual produto exato é aprovado? | Referência e registros controlados | Saída de linha repetível |
| Amostra de Produção Piloto | O processo pode reproduzi-lo? | Piloto de lote, questões e evidências de reteste | Todo lote futuro se conforma |
| Amostra de Inspeção de Produção em Massa | Esse terreno atende aos requisitos? | Registros de inspeção vinculados a lotes | Qualificação original de projeto |
Congele a revisão do produto antes de pedir para a fábrica repetir
"Última versão" não é uma instrução de produção controlada. Antes da produção piloto, os compradores devem identificar um ID de revisão, data e registro controlado do desenho do produto, BOM, PCB, firmware se aplicável, configuração de LED e óptica, configuração da bateria, carcaça e acabamento, arte do logo, arte da embalagem e acessórios.
MECÂNICO + ÓPTICO + ELETRÔNICO + FIRMWARE + BATERIA + CMF + EMBALAGEM
A fábrica não pode reproduzir "o produto aprovado" a menos que o produto aprovado esteja definido.
Um congelamento não significa que nenhuma mudança futura seja possível. Isso significa que a referência atual da produção está clara. Uma mudança posterior deve passar por alterações, revisão, revalidação quando necessário, aprovação de uma nova revisão e, em seguida, produção controlada.
Verifique separadamente o desempenho de pico de saída, produção sustentada e feixe
Para testes pré-produção de lanternas táticas, os compradores devem vincular a saída inicial, a saída sustentada, a intensidade máxima do feixe quando especificado, o perfil do feixe, ponto crítico e derramamento quando relevante, e a variação amostra para amostra às mesmas condições aprovadas de revisão e teste. Para um design multicanal, cada canal e qualquer estado combinado precisam de sua própria revisão.
Um número de manchete é difícil de controlar a menos que modo, condição da bateria, temporização do teste, condição ambiente e método de aceitação estejam definidos. Uma especificação só se torna controlável quando a condição de medição e o método de aceitação são definidos.
Comportamento de pico responde a uma pergunta inicial de desempenho. O comportamento sustentado mostra o que acontece depois que o sistema elétrico e térmico se estabiliza. Os compradores podem avaliar se for relevantePlataformas de lanterna táticaePlataformas portáteis com lanternaPela aplicação alvo, defina então critérios específicos do projeto antes da aprovação.
Tempo de execução e comportamento térmico precisam de curvas, condições e revisões de amostras
Uma única instrução de tempo de execução não mostra o perfil de saída. Os compradores devem solicitar o modo de teste, condição da bateria, condição ambiente, curva de saída versus tempo, ponto ou comportamento de redução de temperatura, região sustentada, condição final, dados relevantes de temperatura e revisão da amostra.
Um produto pode começar com alta produção e diminuir significativamente; outro pode começar mais baixo e permanecer mais estável. Suas durações totais podem parecer semelhantes, enquanto a experiência do usuário é diferente. Duração de tempo de execução e perfil de tempo de execução são questões de validação diferentes.
Os resultados da temperatura dependem das condições ambientes, fluxo de ar, condição de partida, configuração de mão ou bancada, bateria e modo. Os relatórios devem identificar essas condições, em vez de apresentar um número inexplicado.
O carregamento e o comportamento da bateria devem ser aprovados como parte do sistema do produto
"Pode carregar" não é suficiente. Dependendo da arquitetura do produto, os compradores devem revisar o início do carregamento, comportamento do indicador, comportamento de conclusão, ajuste do conector, cabo ou interface incluído, instalação da bateria, proteção contra polaridade se aplicável, comportamento com bateria baixa e consistência entre amostras.
Um produto de célula substituível precisa de uma especificação aprovada para células; Um pack embutido precisa de um pack aprovado, célula e configuração de proteção. Uma substituição de bateria pode alterar o tempo de funcionamento, o comportamento da voltagem, a capacidade de corrente, o carregamento e o comportamento térmico mesmo quando a substituição parece fisicamente semelhante. A configuração da bateria é, portanto, um item chave de controle da BOM.
A validação de switch e interface deve abranger tanto a função quanto a repetição
A revisão de funções pode incluir ativação, ordem de modo, comutação de fonte, memória ou bloqueio quando aplicável, e comportamento de indicadores. A revisão da durabilidade pode incluir operação repetida, consistência tátil, frouxa mecânica e resposta elétrica. As metas do ciclo e os critérios de aceitação devem vir do requisito do produto e do plano de validação, não de um número universal.
Quando o firmware se aplica, a aprovação da interface deve estar vinculada à revisão aprovada do firmware. Mudanças de software podem criar um comportamento diferente do produto sem alterar a carcaça, incluindo ordem de modo, memória, indicadores, redução de velocidade e comportamento de proteção.
Sinistros de Água e Gotas Precisam de Verificação Específica para Reclamação
Resistência à água e resistência a queda ou impacto são temas de validação diferentes. Se uma reivindicação de proteção de entrada faz parte da especificação aprovada, o método de verificação e as evidências devem corresponder a essa alegação. Uma classificação IP não é uma promessa geral de "impermeável para sempre".
Para uma reivindicação de impacto, uma revisão pós-teste deve examinar mais do que apenas se a luz ainda acende. Dependendo do produto, os compradores também devem revisar a carcaça, a lente, o interruptor, a interface de carregamento, a retenção da bateria, o alinhamento do feixe, a frouxa mecânica e o modo de operação. Nem todo teste de qualificação precisa ser repetido de forma destrutiva em todas as unidades de produção; A qualificação de projeto e a inspeção de produção servem a propósitos diferentes.
A amostra dourada, a lista de bolas, o firmware e os critérios de teste devem descrever o mesmo produto
Uma amostra física aprovada é valiosa, mas ela é incompleta sem seu desenho controlado, BOM, revisão da placa de circuito, firmware quando aplicável, bateria, óptica, acabamento, logo, acessórios, embalagem e requisitos de teste. Uma amostra física dourada sem documentação controlada é uma referência de produção incompleta.
A amostra dourada mostra o que foi aprovado; Documentação controlada explica como a produção o reproduz. Uma unidade assinada sozinha não explica componentes aprovados, instruções de processo ou critérios de teste.
A produção piloto testa o processo, não apenas o produto
A produção piloto examina se as ferramentas reais, etapas de montagem, operadores, estações de inspeção, fornecimento de componentes, instruções de trabalho, dispositivos de teste, embalagem e rastreabilidade funcionam juntos. A quantidade piloto deve refletir risco de produção, complexidade do processo, maturidade das ferramentas e requisitos do comprador, em vez de uma quantidade universal.
Um piloto não é valioso porque não tem problemas. É valioso porque expõe a fraqueza antes do volume. A questão crítica é se a questão possui um histórico de causa raiz, correção e verificação.
Pacote de Provas do Piloto:quantidade piloto ou referência de lote, revisão de exemplo, revisão da lista de trabalhos, resultados de testes, registro de defeitos ou problemas, ações corretivas, evidências de reteste, verificação de embalagem e decisão de prontidão para produção.
Para projetos OEM/ODM,Desenvolvimento de lanternas OEM/ODMdeve conectar decisões de engenharia às evidências de piloto antes que uma decisão de lançamento em produção seja tomada.
A consistência em lotes é a diferença entre uma boa amostra e um bom programa de produto
A consistência em lotes de lanternas significa que características-chave permanecem dentro dos requisitos aprovados em unidades e lotes de produção representativos. Isso não significa que toda unidade seja matematicamente idêntica. Características críticas para qualidade são aqueles cuja variação pode afetar materialmente a função, desempenho, segurança, ajuste ou aceitação pelo cliente.
Uma média de produção favorável pode ocultar unidades fora do alcance aprovado. Os compradores devem considerar a conformidade individual e a variação relevante, não apenas uma média.
A variação pode vir de lotes de LED ou emissores, lotes de bateria, componentes de PCB, interruptores, ópticas, tolerâncias de carcaça, acabamento, montagem, firmware, interfaces térmicas, embalagens, operadores, condições de processo ou dispositivos de teste. Um lote de produção também pode usar múltiplos lotes de componentes, portanto a rastreabilidade deve conectar o produto final aos registros relevantes de material, processo e inspeção no nível exigido pelo projeto.
Uma mudança de componente pode criar um novo comportamento de produto sem mudar o nome do produto
A alteração em um componente LED, óptica, bateria, componente driver, switch, componente de PCB, MCU, firmware, material, processo de superfície, adesivo ou componente de embalagem pode exigir nova avaliação. A substituição de fornecedores não é automaticamente ruim; As cadeias de suprimentos às vezes precisam de uma alternativa aprovada. O risco vem da substituição silenciosa sem revisão ou evidências.
SOLICITAÇÃO DE MUDANÇA → MOTIVO → REVISÃO → AMOSTRAS / EVIDÊNCIAS → REVALIDAÇÃO → APROVAÇÃO DO COMPRADOR QUANDO NECESSÁRIO → NOVA REVISÃO → PRODUÇÃO
Uma mudança de lote de fornecedor não exige automaticamente qualificação completa toda vez, mas componentes críticos devem ter controles de entrada e produção apropriados. A profundidade certa depende da arquitetura e do risco.
Um teste sem registros rastreáveis é uma evidência fraca de produção
Os registros devem conectar o produto, revisão, lote ou lote quando aplicável, data, teste, equipamento ou equipamento relevante, resultado, destino e ID do operador ou registro quando apropriado. O objetivo não é o volume de papelada. É para responder: o que foi testado, qual revisão foi testada e qual foi o resultado?
Controles para materiais e componentes relevantes.
Controles em pontos-chave de montagem.
Verificações finais funcionais, visuais e de produção obrigatórias.
A inspeção final é uma camada de detecção, não um substituto para um processo de fabricação controlado. Uma verificação pré-embarque pode identificar alguns resultados, mas não pode, por si só, explicar por que o problema ocorreu ou evitar a recorrência.
Uma imagem de fábrica pode mostrar a presença do equipamento. Não pode provar que uma revisão específica da lanterna foi testada, aprovada, usou o método correto ou atendeu aos critérios exigidos. As evidências devem conectar o teste, a amostra e o resultado.
Matriz de Validação de Pré-Produção de Lanternas Táticas para Compradores B2B
| Área de Validação | Pergunta do Comprador | Evidências | Risco de Liberação se Não Estiver Claro |
|---|---|---|---|
| 1. Revisão do Produto | Qual revisão exata está sendo lançada? | Desenho e aprovação controlados | Referência ambígua de produto |
| 2. Revisão da Lista de Materiais | Quais componentes são aprovados? | Lista de Materiais Controlada | Substituição descontrolada |
| 3. Revisão de firmware, se aplicável | Qual comportamento é aprovado? | Revisão vinculada à revisão | Comportamento inesperado da interface |
| 4. Produção Máxima | Sob quais condições ele é verificado? | Método definido e resultado | Desempenho inicial incerto |
| 5. Produção Sustentada | Como a produção estabiliza? | Evidência baseada no tempo | Experiência do usuário enganosa |
| 6. Intensidade máxima do feixe | O desempenho direcional é controlado? | Teste vinculado à revisão | Alcance inconsistente |
| 7. Perfil de Feixe | Alinhamento e simetria são aceitáveis? | Análise de feixe | Variação óptica |
| 8. Curva de Execução | O que acontece com o tempo? | Curva e condições | Aprovação de número único |
| 9. Comportamento térmico | Como a resposta térmica é revisada? | Evidência condicionada | Resposta desconhecida de redução de decisão |
| 10. Carregamento | O sistema se comporta corretamente? | Verificações funcionais | Reclamações sobre cobrança de campo |
| 11. Configuração da Bateria | O sistema energético é controlado? | Especificação aprovada | Mudança de desempenho |
| 12. Switch / UI | Comportamento é repetível? | Revisão de função e repetição | Operação inconsistente |
| 13. Durabilidade Mecânica | As mecânicas relevantes são revisadas? | Evidências de testes do projeto | Risco de confiabilidade em campo |
| 14. Reivindicação de Água / Entrada | As evidências correspondem à alegação? | Evidências específicas da reivindicação | Reivindicação não sustentada |
| 15. Reivindicação de Queda / Impacto | O que permanece funcional depois? | Inspeção pós-teste | Dano oculto |
| 16. Cosmética / Acabamento | A aparência comercial é definida? | Amostra aprovada e critérios | Inconsistência no varejo |
| 17. Embalagem / Arte | Ele corresponde à revisão do produto? | Aprovação de obras de arte | Informações de mercado incorretas |
| 18. Produção do piloto | O processo real pode reproduzi-lo? | Registros e ações dos pilotos | Processo não comprovado |
| 19. Plano de Testes de Produção | O que é verificado em produção? | Plano de controle definido | Detecção tardia de defeitos |
| 20. Controle de Mudanças | Como as variações são aprovadas? | Histórico controlado | Mudança de produto não documentada |
O que torna um posicionamento de especificação mais confiável?
Um posicionamento premium é uma afirmação de evidência, não um adjetivo de preço. Preço mais alto, lúmens mais altos, mais funções ou um corpo mais pesado não verificam a qualidade de forma independente. A credibilidade vem de materiais controlados, revisão controlada, saída verificada, desempenho sustentado, consistência de feixe, consistência de interface, durabilidade mecânica, evidências ambientais quando alegadas, consistência de acabamento, registros rastreáveis, controle de alterações e consistência em lotes com lanterna.
| Tipo de Evidência | O que ele pode mostrar | O que não pode provar sozinho |
|---|---|---|
| Evidências de Fábrica Máquinas, linhas, instalação, sistema de qualidade |
Suporte potencial à produção e contexto do processo | Desempenho específico em revisões de produtos |
| Evidências de Produto Resultado do teste, revisão, amostra piloto, registro de lote |
Como um produto definido teve desempenho | Todo produto não relacionado terá o mesmo desempenho |
Uma grande fábrica pode sustentar a capacidade de produção, mas o desempenho específico do produto ainda exige evidências no nível do produto. Certificação e consistência na fabricação são temas relacionados à qualidade, mas não são a mesma evidência.
Matriz de especificação para evidência
| Reivindicação de especificação | Evidências de Verificação | Estágio de Amostra | Controle de Produção |
|---|---|---|---|
| Pico de Saída / Feixe | Condição definida e resultado | Engenharia, dourado, piloto | Verificações funcionais vinculadas a revisões |
| Saída Sustentada / Tempo de Execução / Térmico | Curva, condições e revisão | Engenharia e piloto | Componentes controlados e revisão |
| Carregamento / Bateria / Interface | Evidências funcionais e de revisão | Golden e piloto | BOM, firmware e controles de linha |
| Reivindicação de Entrada / Descarte | Verificação específica de reivindicação | Qualificação e piloto conforme necessário | Controles de processo relevantes |
| Acabamento / Embalagem | Referência aprovada | Golden e piloto | Arte e controle de aparência |
REIVINDICAÇÃO → MÉTODO DE TESTE → CRITÉRIOS DE ACEITAÇÃO → RESULTADO DO TESTE → REVISÃO → CONTROLE DE PRODUÇÃO APROVADA
Uma especificação sem um caminho de verificação é difícil de controlar na produção em massa.
Checklist de Consistência de Produção
Cinco Erros que os Compradores Cometem Antes de Lançar uma Lanterna Tática para Produção em Massa
Uma unidade de desenvolvimento pode ser melhor controlada do que a produção comum. A aprovação deve incluir evidências produzidas pelo processo, não apenas a aparência e a função de uma unidade.
Uma amostra assinada sem documentos vinculados deixa muita interpretação durante a produção.
A saída máxima não apresenta comportamento térmico, perfil de execução ou desempenho estabilizado.
A inspeção final detecta alguns resultados; Não pode substituir materiais controlados, instruções de processo e controles em processo.
Uma alternativa razoável ainda pode afetar o desempenho. Revise o risco, crie evidências e aprove uma nova revisão quando necessário.
Dezoito testes ou avaliações que os compradores devem considerar antes da produção em massa
Os critérios de aceitação devem permanecer específicos de cada projeto. Uma estratégia prática envolve testes de design ou qualificação, validação piloto ou de processo, e controle contínuo de produção. Diferentes camadas de teste respondem a perguntas diferentes.
Pacote de Evidências do Comprador, Perguntas e Pauta de Revisão
O que deve estar em um pacote de evidências pré-produção?
1. Especificação de produto aprovado; 2. Revisão do Desenho Aprovada; 3. Lista de Materiais Controlados; 4. Revisão da PCB / Firmware, se aplicável; 5. Referência de Amostra Dourada; 6. Evidência de Teste Óptico; 7. Tempo de execução / Evidência Térmica; 8. Prova de Acusação / Agressão; 9. Evidência mecânica / de interruptor; 10. Evidências de Testes Ambientais, se reivindicadas; 11. Aprovação de Embalagem / Obras de Arte; 12. Resultados de Produção de Pilotos; 13. Plano de Testes de Produção; 14. Registro de Controle de Alterações.
Agenda da Reunião de Revisão Pré-Produção
1. Revisão do Produto Final; 2. Questões de Engenharia Abertas; 3. Amostra Dourada; 4. BOM / Alternativas Aprovadas; 5. Firmware, se aplicável; 6. Itens CTQ; 7. Resultados do Piloto; 8. Fluxo de Produção; 9. Equipamentos de Teste / Plano de Teste; 10. Embalagem / Arte; 11. Rastreabilidade / Controle de Mudanças; 12. Ações GO / HOLD.
Vinte Perguntas que os Compradores Devem Fazer Antes da Produção em Massa
1. Que revisão exata estamos produzindo? 2. Qual BOM é aprovado? 3. Componentes alternativos são aprovados? 4. Qual firmware é aprovado? 5. Quais testes foram concluídos? 6. Quais foram concluídos em unidades representativas de produção? 7. O que mudou após as amostras de engenharia? 8. O que o piloto revelou? 9. Quais características são CTQ? 10. Como a saída e o feixe são verificados? 11. Como o tempo de execução é testado? 12. Como é verificado o cobramento? 13. Como a consistência do switch/interface é controlada? 14. Como as alegações ambientais são verificadas? 15. Quais testes são destrutivos? 16. O que é verificado no final da linha? 17. Quais registros são mantidos? 18. Como as mudanças de componentes são aprovadas? 19. Quais questões em aberto permanecem? 20. Quais evidências apoiam a liberação?
O lançamento em massa deve ser uma decisão baseada em evidências, não no calendário
As evidências apoiam requisitos aprovados e o processo piloto é controlado.
Evidências críticas estão faltando ou questões significativas não resolvidas permanecem.
Uma mudança significativa de produto, componente, firmware ou processo requer novas evidências.
Este é um modelo de decisão do comprador, não um sistema de avaliação exigido pela indústria. A falta de evidências significa que o comprador ainda não pode verificar a alegação; Isso não prova automaticamente que o produto não cumpre o requisito.
Um registro de emissão aberta deve registrar a emissão, risco, proprietário, ação, verificação e disposição. Nem toda pequena edição precisa bloquear o lançamento, mas prazos de envio, datas de exibição e urgência de compra não criam evidências técnicas.
"A amostra parece boa. Por favor, iniciem a produção em massa."
Melhor Aprovação:Revisão do Produto Aprovado + Amostra Dourada + BOM + Firmware se aplicável + Evidência de Teste + Status do Piloto + Questões Abertas + Decisão de Lançamento em Produção
Quatro Respostas Diretas para Compradores B2B
Os compradores devem revisar a saída, o feixe, o tempo de execução, o comportamento térmico, o carregamento, a configuração da bateria, a função do interruptor e da interface, reivindicações mecânicas e ambientais relevantes, documentação, evidências do piloto e consistência da produção. O plano de teste exato deve seguir a exigência do produto, risco e necessidades do mercado-alvo.
Não.Uma amostra aprovada é uma referência de produto, enquanto uma liberação de produção também precisa de evidências de que os componentes controlados, a revisão, o processo e o plano de inspeção podem reproduzir os requisitos aprovados entre unidades representativas.
É a capacidade das características-chave de permanecerem dentro dos requisitos aprovados em unidades e lotes de produção representativos. Foca em itens relevantes de CTQ e variações aceitas, não em uma monotonia impossível unidade por unidade.
Uma amostra dourada é o produto de referência aprovado vinculado à documentação controlada. Uma amostra piloto de produção é uma evidência produzida pelo processo usada para determinar se o fluxo real de fabricação pode reproduzir essa referência.
Do Desenvolvimento à Produção Controlada
Para projetos de iluminação portátil OEM/ODM, a prontidão para produção em massa depende de mais do que uma amostra aprovada. Os requisitos ópticos, eletrônicos, mecânicos e de produção precisam estar vinculados a revisões controladas, evidências de verificação e processos de fabricação repetíveis. O SHENGQI pode suportar essas etapas desde o desenvolvimento até a validação de produção.
Os compradores podem analisar o formato mais amploLinha de produtos de iluminação portátil, discutir os requisitos do projeto por meio deDesenvolvimento de lanternas personalizadas, e avaliem o disponívelCapacidades de teste de luz portátil e controle de qualidadejunto com o plano de evidências específico do projeto. A prontidão para produção também depende de como a fábrica vincula revisões, registros de teste e controle de mudanças por meio de suaCapacidades de fabricação de lanternas.
Perguntas Frequentes sobre Testes de Pré-Produção de Lanternas Táticas
1. O que os compradores devem testar antes de aprovar uma lanterna tática para produção em massa?
Eles devem verificar a revisão controlada do produto, comportamento de saída e feixe, evidências de funcionamento e térmicas, carga, bateria, interruptor/interface, alegações mecânicas e ambientais relevantes, registros de amostras douradas, resultados piloto, controles de produção e processo de alteração.
2. Uma amostra de engenharia aprovada é suficiente para lançar a produção em massa?
Não.Ele pode mostrar a direção do projeto, mas não prova que o processo normal de produção pode reproduzir os mesmos requisitos controlados entre unidades e lotes representativos.
3. Qual é a diferença entre uma amostra de engenharia, amostra dourada e amostra de produção piloto?
Uma amostra de engenharia avalia a direção do projeto. Uma amostra dourada define a referência aprovada. Uma amostra piloto de produção avalia se o processo real pode reproduzir essa referência.
4. Por que a saída máxima e a produção sustentada devem ser verificadas separadamente?
A saída máxima descreve o desempenho inicial, enquanto a saída sustentada apresenta comportamento após a estabilização do sistema. Ambos podem importar quando uma afirmação de produto ou expectativa do usuário depende de alto desempenho de produção.
5. O que causa a variação de lote para lote com lanterna?
A variação pode vir de lotes de componentes, baterias, óptica, eletrônicos, firmware, tolerâncias mecânicas, montagem, acabamento, operadores, embalagem e dispositivos de teste, dependendo da arquitetura.
6. Toda lanterna de produção precisa repetir todos os testes de qualificação?
Não.A estratégia depende do tipo de teste, risco do produto, controles de produção e requisitos do projeto. Alguns testes ambientais ou destrutivos de longa duração são mais adequados para qualificação ou verificação selecionada do que para qualquer unidade.
7. O que os compradores devem fazer quando uma revisão de componente ou firmware muda antes da produção?
Eles devem realizar uma revisão de riscos, solicitar a revalidação quando relevante, documentar a mudança, aprovar a revisão controlada e garantir que a produção utilize a disposição aprovada.
8. Quais registros um fornecedor de lanternas OEM/ODM deve fornecer durante a validação pré-produção?
O pacote de evidências pode incluir revisões controladas de produtos e desenhos, registros de BOM e firmware quando aplicável, evidências de teste, referência de amostras douradas, resultados piloto, aprovação de embalagem, plano de teste de produção e informações de controle de mudanças.
Repetibilidade antes do volume
A última questão pré-produção não é se a melhor amostra tem bom desempenho. O importante é se a especificação aprovada, os componentes, o firmware, os controles de processo e as evidências de verificação são fortes o suficiente para reproduzir esse desempenho entre unidades representativas de produção e futuros lotes. Portanto, a liberação em produção em massa deveria ser uma decisão de evidência, não apenas uma decisão de calendário.
A Shengqi Lighting vai apresentar uma direção de Lanterna Tática Premium como parte de sua prévia do novo produto na 140ª Feira de Cantão. Conheça a equipe no Estande 16.4F25 de 15 a 19 de outubro de 2026; As especificações finais serão compartilhadas após a verificação.
Preparando um projeto de lanterna tática para produção em massa?
Traga suas especificações alvo, requisitos de aplicação e quantidade estimada para discutir a viabilidade OEM/ODM com a SHENGQI LIGHTING. Entradas úteis incluem o mercado-alvo, exigência de saída e feixe, expectativa de tempo de execução, direção de bateria e carga, requisito mecânico ou ambiental, requisito de UI, necessidades de verificação, embalagem, arte, expectativas de inspeção, expectativas de controle de mudanças e cronograma meta.
Conteja SHENGQI ILUMINAÇÃO através doPágina de contatoou por e-mailsales@shengqilight.compara uma avaliação técnica OEM/ODM.