Guia de Montagem e Processo de Impermeabilização de Lanterna
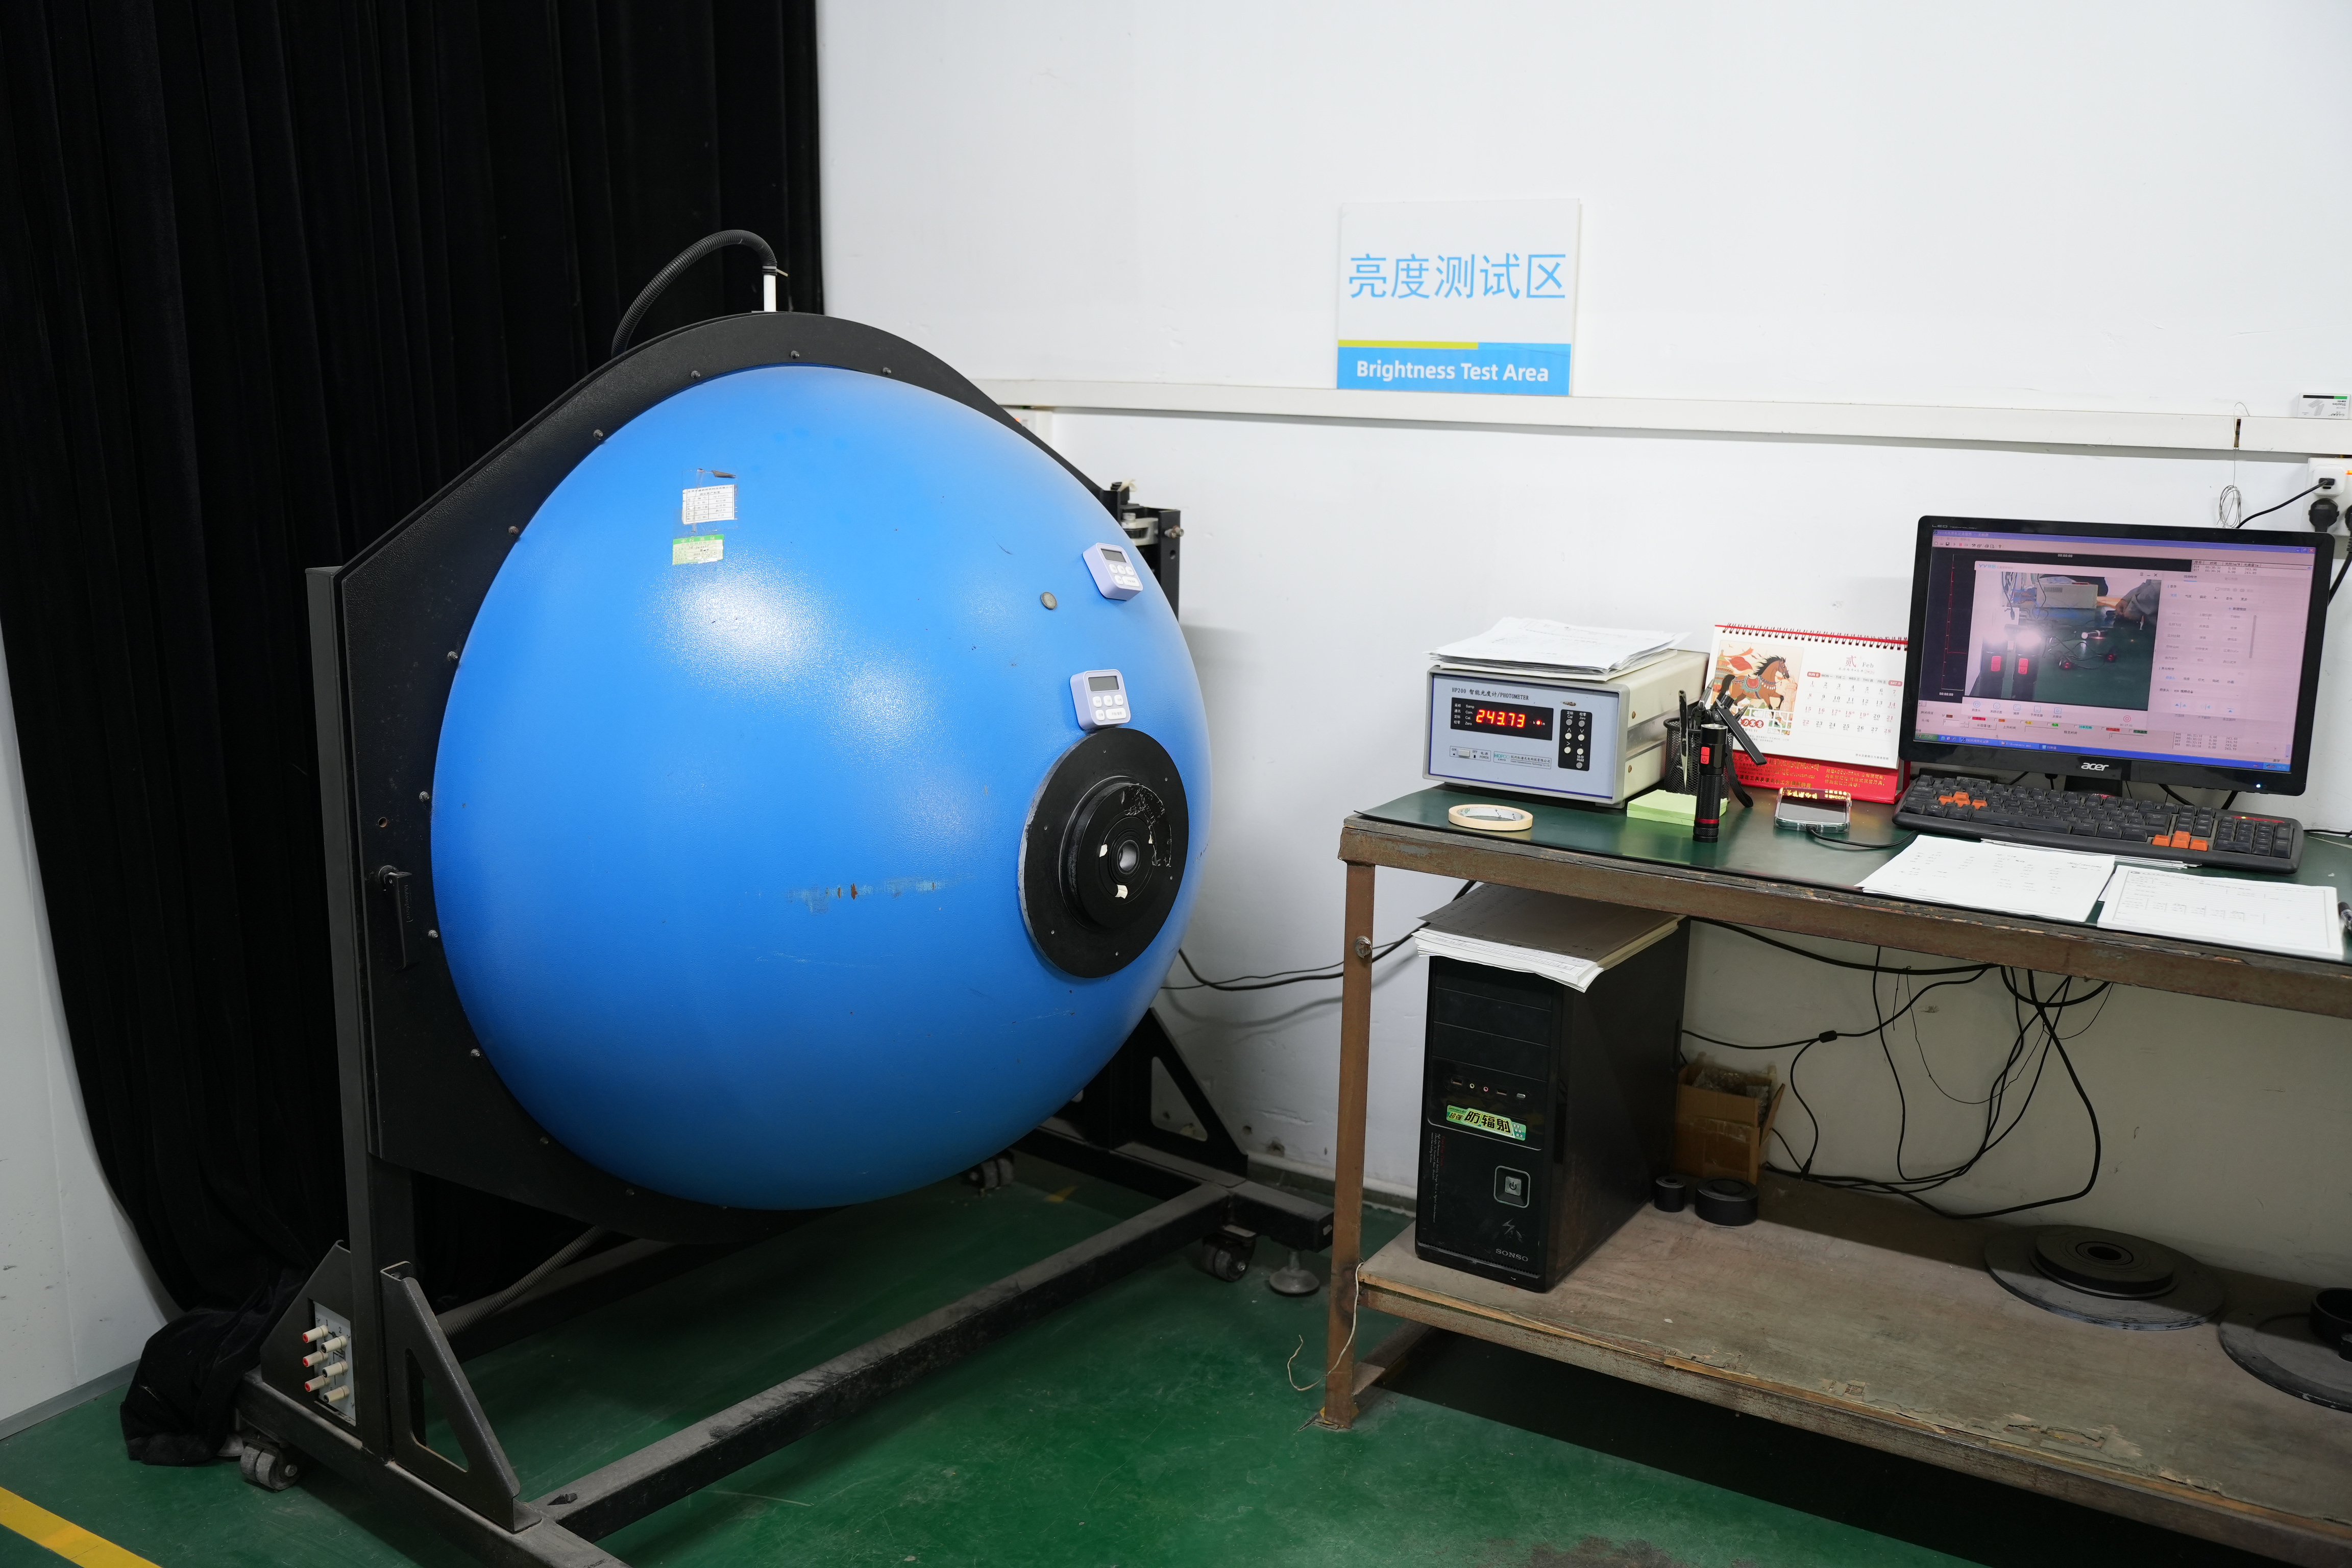
Resposta direta:Um processo confiável de montagem de lanterna e impermeabilização não é um único revestimento ou teste final com água. É uma corrente controlada que começa com design compatível de carcaça e vedação, continua através da limpeza, integração elétrica e térmica, manuseio do anel O-ring e apertamento repetível, e termina com inspeção realizada sob condições definidas. Se uma interface for mal projetada ou montada de forma inconsistente, um produto pode vazar mesmo quando as outras peças são bem feitas.
Para as equipes de fornecimento, a questão prática não é simplesmente "Esta lanterna é à prova d'água?" Uma avaliação útil pergunta qual modelo, configuração e condição de teste sustentam a afirmação; onde estão localizadas as interfaces de vedação; como as variáveis de montagem são controladas; e como as unidades de produção são verificadas. Este guia explica a lógica de engenharia e as evidências que um comprador pode solicitar sem assumir que toda fábrica, linha ou modelo de lanterna usa o mesmo equipamento ou processo.
01.A resistência à água começa nas interfaces do produto
A água entra por caminhos, não por rótulos de marketing. Interfaces comuns incluem a lente frontal e a moldura, junta cabeça-corpo, roscas da tampa traseira, tampa da porta de carga, bota do interruptor, abertura lateral do botão e qualquer penetração de fixador ou cabo. Cada interface precisa de um conceito de vedação que permaneça eficaz após a montagem e durante o uso pretendido.
Um anel O-ring funciona sendo comprimido entre superfícies controladas. Compressão insuficiente pode deixar um caminho de vazamento; Excesso pode danificar a vedação, aumentar a força de operação ou acelerar a deformação. Dimensões dos sulcos, acabamento superficial, dureza do material, compatibilidade de lubrificante e acumulação de tolerâncias influenciam o resultado. Um selo selecionado para uma temperatura ou ambiente químico pode não se adequar a outro, portanto a aplicação deve ser definida antes que um material seja especificado.
Juntas rosqueadas e peças para manutenção pelo usuário
Tampas traseiras e cabeças roscadas introduzem outra variável: o usuário as abre repetidamente. Acabamento da rosca, detritos, vedações danificadas e remontagem incorreta podem alterar o desempenho ao longo do tempo. O design deve tornar a vedação visível o suficiente para ser inspecionada, difícil de beliscar e substituível quando for necessário o serviço. As instruções também devem indicar se a lubrificação é permitida e qual lubrificante é compatível com o material do selante.
02.Integração Óptica, Elétrica e Térmica
A pilha óptica normalmente reúne a placa de LED ou LED, refletor ou lente, janela protetora, componente centralizador e moldura. Poeira, impressões digitais ou peças deslocadas podem afetar a aparência e a qualidade do feixe. "Montagem limpa" deveria, portanto, significar manuseio definido, componentes protegidos e critérios de inspeção — não uma afirmação sem fundamento de que uma classe específica de sala limpa é utilizada.
A integração elétrica deve proteger a polaridade, isolamento, soldas, folga da fiação e pressão de contato. Um fio preso sob um componente pode representar tanto um risco elétrico quanto uma obstrução mecânica. Um conector que não está totalmente encaixado pode passar por uma rápida verificação de ligar, e depois falhar sob vibração ou troca repetida. Instruções de montagem devem identificar pontos críticos de roteamento e conexão, enquanto a inspeção deve verificar o funcionamento em todos os modos de controle pretendidos.
A integração térmica é igualmente importante porque saída, tempo de funcionamento e vida útil dos componentes dependem do movimento do calor. A placa de LED deve entrar em contato com sua superfície de propagação de calor conforme projetado. Material de interface excessivo ou insuficiente, pressão de fixação desigual, rebarbas ou contaminação podem aumentar a resistência térmica. O método correto depende da arquitetura; Os compradores devem solicitar a base específica de construção e validação do modelo, em vez de assumir uma pasta específica, adesivo ou tecnologia de união.
Para uma visão geral das arquiteturas de produtos que podem usar diferentes arranjos ópticos e de vedação, compare oAlcance de lanternacom formatos mãos-livres noCategoria de faróis. Os controles relevantes dependem da construção selecionada, não apenas do nome da categoria.
03.Uma Sequência Prática de Montagem de Lanterna
Confirme identidade da peça, condição visível e dimensões críticas ou certificados definidos pelo plano de controle. Separe componentes danificados ou mistos.
Proteja superfícies ópticas, verifique sulcos e faces de vedação, e remova detritos usando um método aprovado que não danifice revestimentos ou elastomeros.
Instale as partes óptica, elétrica e térmica na ordem especificada. Verifique a polaridade, roteamento, assentos e folga mecânica.
Verifique a identidade e condição do selo, aplique apenas o lubrificante especificado se necessário e evite torções, cortes ou contaminação durante a inserção.
Aperte interfaces críticas usando o método definido e a janela de aceitação. Um valor de torque é significativo apenas com o projeto da junta e o método de teste.
Realizar verificações visuais, funcionais e especificadas de entrada; registrar falhas, isolar unidades não conformes e investigar causas recorrentes.
Esta é uma sequência geral, não uma afirmação sobre uma linha proprietária. ILUMINAÇÃO SHENGQIVisão geral da fabricaçãofornece um contexto mais amplo para a empresa; um projeto OEM ainda precisa de um fluxo de processo em nível de modelo, plano de controle e critérios de aceitação acordados.
04.Como As Alegações de Impermeabilização Devem Ser Verificadas
Um código de proteção contra entrada descreve a resistência testada a condições específicas de partículas sólidas e água. Não é garantia que um produto seja adequado para todas as profundidades, durações, temperaturas, exposição química ou comportamento do usuário. O procedimento exato, condição da amostra, configuração e critérios de aceitação são importantes. Uma tampa de carregamento deixada aberta, um anel de vedação danificado ou uma configuração diferente da amostra testada podem invalidar o resultado.
Ferramentas de teste diferentes respondem a perguntas diferentes. Uma verificação de vazamento por decaimento por pressão ou baseada em vácuo pode ajudar a identificar um vazamento de montagem quando existe uma correlação validada, mas não é automaticamente equivalente a uma classificação de entrada externa. Testes ambientais de spray, imersão ou outros testes ambientais devem seguir o procedimento relevante para a reivindicação. Um bom plano de controle indica o que é testado durante o desenvolvimento, o que é amostrado durante a produção e o que — se é que há algo — é verificado em cada unidade.
| Provas a solicitar | O que deve identificar | Por que isso importa |
|---|---|---|
| Desenho ou especificação | Modelo exato, interfaces de vedação e configuração | Impede que evidências de outra variante sejam reutilizadas incorretamente |
| Material e registro de componentes | Vedação, lente, carcaça e peças de fecho especificadas | Conecta os resultados dos testes à construção adquirida |
| Relatório de teste | Método, amostras, condições, data e resultado | Mostra o limite real da reivindicação de entrada |
| Registro de controle de produção | Verificações críticas, frequência, limites e plano de reação | Mostra como a consistência é gerenciada após a classificação |
| Evidência de controle de mudança | Alterações aprovadas em material, fornecedores ou processos | Protege a relação entre o projeto testado e o projeto enviado |
05.Checklist de Auditoria do Comprador para um Projeto OEM
- Defina o ambiente de uso, exposição esperada, vida útil e condições de manutenção do usuário.
- Identifique cada abertura e junta na configuração exata do produto, incluindo interfaces de carregamento e interruptor.
- Solicite uma lista de materiais específica para o modelo ou especificação controlada para peças críticas de vedação.
- Confirme como a limpeza, orientação das peças, roteamento elétrico e instalação de vedação são verificados.
- Pergunte quais variáveis de fechamento são críticas e como a faixa aprovada foi estabelecida.
- Revise o método de teste de entrada, quantidade da amostra, configuração, critérios de aceitação e rastreabilidade do relato.
- Separar os testes de validação de projeto da inspeção rotineira de produção; Eles servem a propósitos diferentes.
- Concorde em como falhas, reformulações, substituições de componentes e mudanças de engenharia serão documentadas.
Para desenvolvimento de marca própria ou personalizado, essas perguntas devem fazer parte do acordo técnico. OProcesso de serviço OEM e ODMé a página de suporte comercial apropriada; Este guia de engenharia permanece focado em decisões de montagem e vedação.
06.Perguntas Frequentes
Discuta os controles de montagem do seu produto
Compartilhe a aplicação pretendida, configuração do alvo e condição de entrada exigida. O próximo passo é revisar o que pode ser verificado exatamente para aquele projeto — não depender de uma promessa de categoria em toda a categoria.
Entre em contato com a equipe de engenharia